那家电子元件加工厂之前做T2紫铜电子散热铜排,厚度3mm那一款,一直走机械抛光加手工拉丝的老路。一台抛光机要配两个工人,一个月下来光人工和砂带成本就吃不消,更头疼的是每批出来的铜排光泽度不一致——有的亮得发乌,有的磨完还留着划痕,下游贴片厂退货率一度冲到8%。
去年八月他们找到我们的时候,车间里还堆着三吨多退回来的铜排。我们现场看了他们的线,直接建议把机械抛光那一段砍掉,换成化学抛光。一开始车间主任不放心,说化学抛出来会不会发花、会不会过腐蚀。我们当天带了一桶药水过去,拿十件旧铜排试抛,抛完出来的效果让他自己摸了三遍。
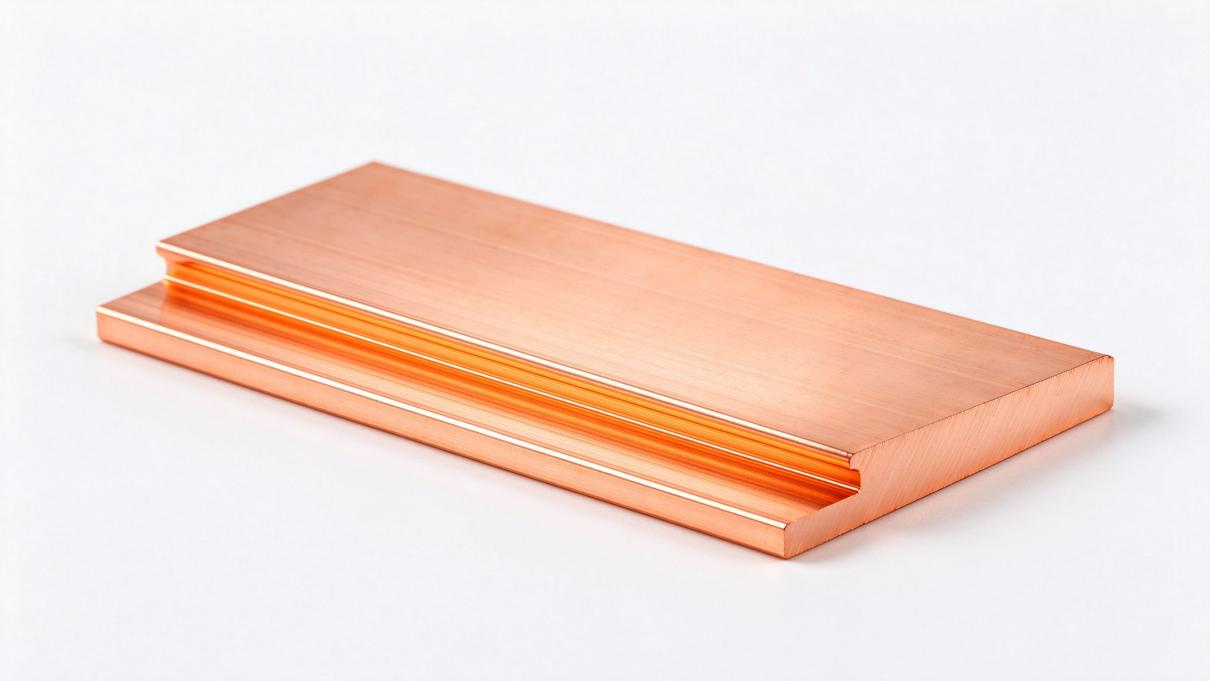
新工艺其实很简单:铜排先除油、水洗,然后进铜材抛光液槽,浸泡时间2分40秒,拿出来水洗、干燥就行。整个过程不用砂带、不用人工打磨,槽液可以连续补加使用。抛完的铜排表面效果均匀,没有一道划痕。更关键的是一致性——同槽抛出来的一百件,光泽度偏差控制在5个光泽单位以内,这在机械抛光时代是根本做不到的。
成本账我们帮他们算过:原来机械抛光一件铜排综合成本大概1.8元,换成铜材抛光液之后,单件药水成本不到4毛钱,加上水电和人工,单件总成本压到6毛以内。一条线原来要4个人,现在2个人就能看过来,还省了砂带耗材和抛丸粉尘处理的钱。他们投产第三个月,退货率从8%掉到了1.2%。
有一个细节我们后来写进了作业指导书里:铜材表面如果有氧化皮或者指纹,必须在进槽前用稀硫酸活化一遍,否则抛出来会有局部发暗。他们一开始没注意这一点,前两批确实出了几十件花料,我们去现场蹲了两天,把水洗流程和水质要求重新捋了一遍,之后就没再出过问题。
现在他们每周补加两次抛光液,每次补加量按槽液体积的3%算,槽液每两个月做一次整槽过滤。半年下来整槽没换过,只是定期补加。他们采购跟我们开玩笑说,原来砂带一个月要买十几卷,现在货架上空出一大块地方。
工艺换了之后,他们今年接了一家做服务器电源的新客户,对方一眼看中他们铜排表面的均匀度,直接下了年度框架。车间主任后来跟我们说,早知道化学抛光这么省事,前两年就不该硬扛机械抛光那套。