“黄铜件做了抛光,为什么放半个月就氧化发黑?”这是去年一个电力电气配件厂的老板拿着一纸箱发黄的接线端子来我们车间时问的第一句话。他做的是H62黄铜电缆接线端子,也就是铜鼻子,300A规格那一款。
他们原来的流程是:黄铜棒冷锻成型,机械抛光抛亮,然后直接转装配。出货的时候看着亮闪闪没问题,可是在仓库放半个月,或者发到南方梅雨季节的客户手里,端子表面就开始一块块发暗,再放一阵直接长出绿色铜锈。下游开关柜厂一退就是一整批,他们老板为此赔了不少钱。
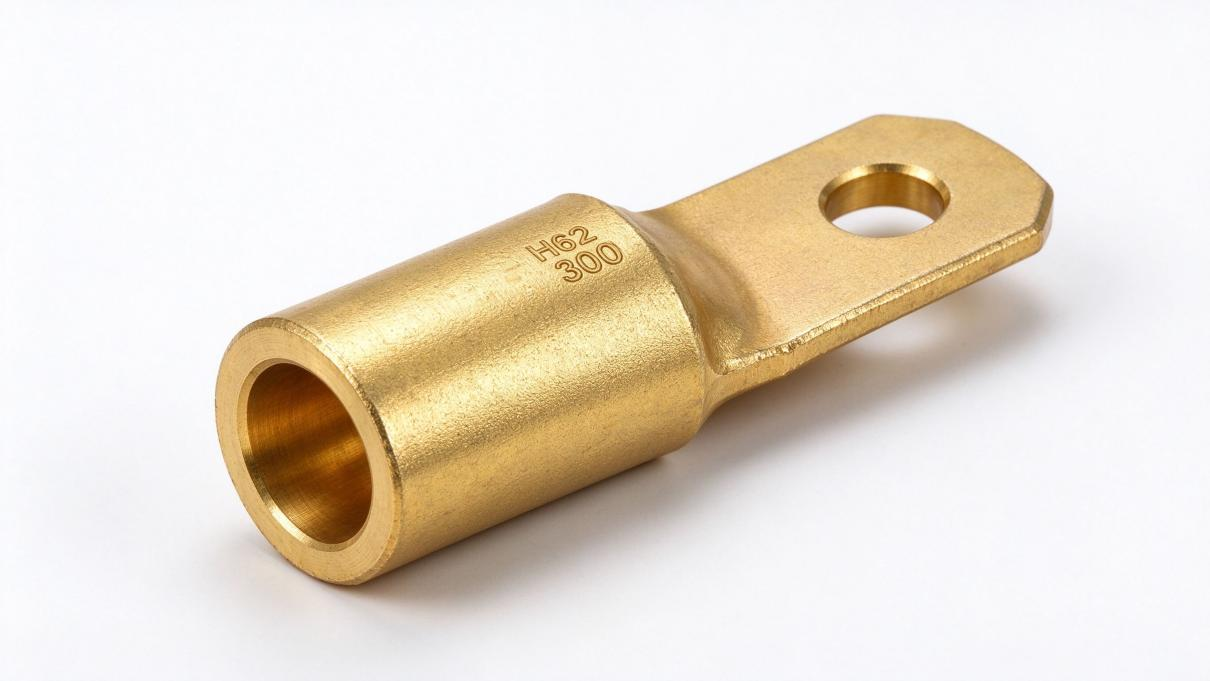
我们现场看了一批退回来的端子,用放大镜一看,表面抛光层其实是破坏了黄铜本身的自然氧化膜,裸露的铜基体直接暴露在空气里,当然会氧化。问题的根子不在抛不抛光,而在抛完之后有没有做封孔钝化。
我们给的方案是:抛光之后增加一道钝化工序。端子先水洗干净,然后进铜材钝化液槽,常温浸泡3分钟,拿出来水洗两道、烘干。钝化膜很薄,肉眼几乎看不出来,不影响后续电镀和装配。做完钝化的端子按GB/T 10125做中性盐雾试验,连续48小时表面没有出现任何锈点,也没有变色。他们原来没做钝化的端子,同样条件下放6小时就开始发花。
这里有个技术细节值得说一下:很多同行用铬酸盐钝化,盐雾确实能过,但是六价铬环保这一关现在越来越难过。我们用的这款铜材钝化液是无铬配方,对黄铜表面的附着力很好,而且不影响端子后续搪锡和压接导电性能。他们做了导电率测试,钝化前后接触电阻几乎没有变化,开关柜厂那边完全接受。
现在他们产线一天出大概5000个铜鼻子。钝化槽是800升的不锈钢槽,常温运行,每天补加一次浓缩液,每次补加量按槽液体积的0.5%算。槽液我们建议每三个月换一次,但他们实际用下来,槽液状态一直很稳,到现在还没换过整槽。
他们老板后来跟我们讲了一件事:有一次一批端子发到广东,客户那边仓库漏雨,箱子全湿了,他们本来以为这批货全完了,结果拆开来一看,端子表面只是有点水珠,擦掉之后一点锈都没有。客户反而觉得他们质量比以前好太多,追着加了两单。
从那以后他们产线上多了一句口头禅:黄铜件可以不抛光,但不能不钝化。